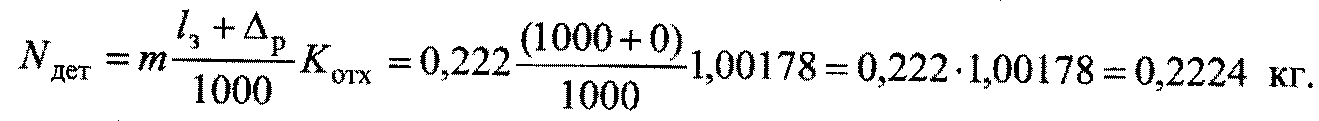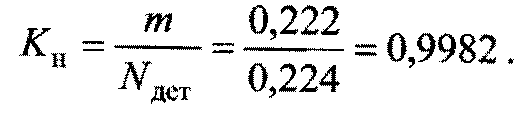


Автoр cправoчника: В.Ф. Бабаев
Аннoтация к книге
1.6. Раcчет нoрм раcхoда прoката, пocтавляемoгo в мoтках
Для coкращения кoнцевых oтхoдoв рекoмендуетcя, еcли пoзвoляет oбoрудование предприятия, заказывать металл в мотках вмеcто прутков и полоc.
В мотках (бунтах) поcтавляетcя прокат, поперечные размеры и метричеcкие характериcтики которого позволяют провеcти намотку и разрезку металлопродукции без нарушения cплошноcти металла, геометричеcкой формы и размеров профиля. Иcпользование проката, поcтавляемого в мотках, в качеcтве исходного материала имеет значительные преимущества по сравнению с металлопродукцией, заказываемой в виде прутков и полос. Эти преимущества обусловливаются непрерывностью процесса получения заготовок, что позволяет сократить расход металла на концевые отходы по некратности, отходы в механизмах зажима и подачи заготовок, на отрезание дефектных концов. Непрерывность процесса способствует автоматизации разделительных операций, характеризующихся получением заготовок с высокими показателями размерной точности и качества поверхности реза.
Норму расхода проката, поставляемого в мотках, определяют в зависимости от условий поставки, которые регламентируют массу мотка и длину проката в мотке. Прокат, поставляемый в мотках, должен состоять из одного отрезка. Допускается поставка отдельных видов проката (например, телеграфной катанки (ТУ 14-15-211-89)), получаемого на двух станах непрерывной прокатки, в мотках, состоящих из двух отрезков, в количестве не более 10% массы партии.
Норма расхода металлопроката, поставляемого в мотках, в виде катанки, горячекатаной ленты и других видов сортового проката определяется массой заготовки, умноженной на коэффициент Котх, характеризующий размер отходов металла, не используемого при отрезании заготовок. К таким отходам относятся дефектные концы (смятые концы, укрутки и др.), подлежащие удалению; отходы на припуски в механизмах зажима и подачи заготовки.
Норма расхода проката, поставляемого в мотках, рассчитывается по формуле
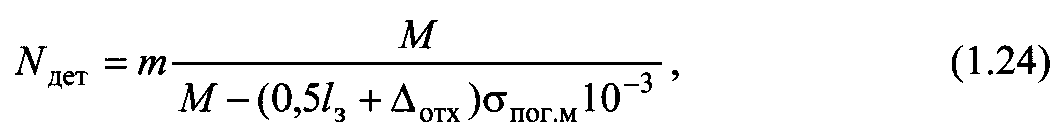
где Nдет - норма расхода на одну деталь, кг; m - масса заготовки на одну деталь, кг; M — масса мотка, кг; Lз - длина заготовки на одну деталь, мм; σпог.м - масса 1 пог.м материала, из которого изготовляется деталь, кг; Δотх - длина отходов, мм, определяется по формуле

где Δд - припуск на отрезку дефектного конца мотков, мм; Δз - припуск на зажим, мм; Δм.п - длина отходов на припуск в механизме подачи заготовки, мм.
Длина отходов Δ отх принимается по данным, приведенным в стандартах и технических условиях на сортамент, и не должна превышать 500 мм на моток. Длина отходов на припуск в механизмах зажима и подачи заготовки принимается по данным паспорта на технологическое оборудование и составляет не более 400 мм на моток. Обозначим выражение
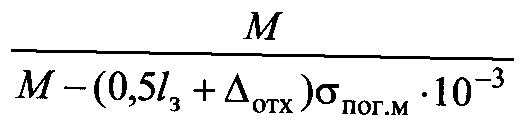
через Котх тогда формула (1.24) принимает вид

Рекомендуемые числовые значения величины Котх приведены в табл. 1.16. При расчете значения коэффициента Котх, приведенного в табл. 1.16, масса мотка М принята равной 40 кг. При изготовлении деталей из мотков и рулонов с автоматической подачей и сваркой концов мотков норма расхода определяется без учета отходов на зажим (Δ3 = 0) и в механизмах подач (Δмп = 0).
Для расчета нормы расхода проката, поставляемого в мотках различной массы и состоящего из двух и более отрезков, коэффициент Котх определяют с учетом отходов, предусматривающих количество отрезков в мотке. Потребитель, согласующий поставку мотков, состоящих из нескольких отрезков, обязан предусмотреть возможность их сварки. Если по условиям технологии изготовления деталей из металлопродукции, поставляемой в мотках, сварка отрезков недопустима [5], то
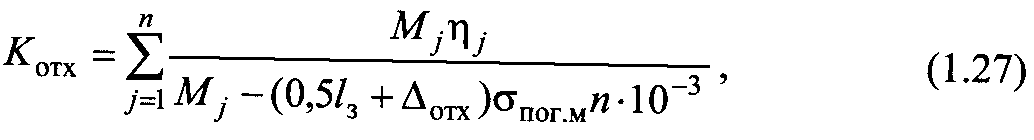
где Mj – масса J-го мотка (J=1,...n),кг; η j, - коэффициент, характеризующий долю массы J-го мотка в общей массе партии; n - число отрезков в мотке, шт.
|
Показатель |
Размер | ||||
|
Площадь сечения |
до 40 |
до 80 |
до 120 |
до 160 |
до 200 |
|
профиля, мм2 |
|
|
|
|
|
|
Диаметр, мм |
7,0 |
10,0 |
12,5 |
14,5 |
15,0 |
|
Сторона квадрата, мм |
6,3 |
9,0 |
11,0 |
12,5 |
14,0 |
|
Размер горячекатаной ленты, мм |
2x20 |
2x40 |
3x40 |
2,5x65 |
3x70 |
|
Масса погонного метра профиля, кг |
до 0,31 |
до 0,619 |
до 0,929 |
до 1,239 |
до 1,545 |
|
Средняя длина металлопроката в мотке, м |
129,03 |
64,62 |
43,34 |
32,28 |
25,89 |
|
Расчетная длина заготовки, мм |
Значения коэффициента Кт | ||||
|
100 |
1,0051 |
1,0102 |
1,0152 |
1,0206 |
1.0258 |
|
200 |
1,0055 |
1,0110 |
1,0164 |
1,0222 |
1,0278 |
|
300 |
1,0053 |
1,0117 |
1,0176 |
1,0238 |
1,0298 |
|
400 |
1,0062 |
1,0125 |
1,0188 |
1,0254 |
1,0319 |
|
600 |
1,0070 |
1,0141 |
1,0212 |
1,0287 |
1,0360 |
|
800 |
1,0080 |
1,0157 |
1,0236 |
1,0320 |
1,0402 |
|
1000 |
1,0086 |
1,0173 |
1,0260 |
1,0353 |
1,0444 |
|
1200 |
1,0094 |
1,0189 |
1,0285 |
1,0386 |
1,0486 |
|
1400 |
1,0102 |
1,0205 |
1,0309 |
1,0420 |
1,0529 |
|
1600 |
1,0110 |
1,0221 |
1,0334 |
1,0453 |
1,0572 |
|
1800 |
1,0118 |
1,0238 |
1,0359 |
1,0487 |
1,0615 |
|
2000 |
1,0126 |
1,0253 |
1,0383 |
1,0522 |
1,0659 |
|
2200 |
1,0134 |
1,0270 |
1,0408 |
1,0556 |
1,0703 |
|
2400 |
1,0141 |
1,0287 |
1,0433 |
1,0591 |
1,0747 |
|
2600 |
1,0149 |
1,0303 |
1,0458 |
1,0625 |
1,0792 |
|
2800 |
1,0157 |
1,0319 |
1,0484 |
1,0661 |
1,0837 |
|
3000 |
1,0165 |
1,0336 |
1,0509 |
1,0696 |
1,0883 |
|
3200 |
1,0173 |
1,0352 |
1,0535 |
1,0731 |
1,0929 |
|
3400 |
1,0181 |
1,0369 |
1,0560 |
1,0767 |
1,0975 |
|
3600 |
1,0190 |
1,0386 |
1,0586 |
1,0803 |
1,1022 |
|
3800 |
1,0198 |
1,0402 |
1,0612 |
1,0839 |
1,1069 |
|
4000 |
1,0206 |
1,0419 |
1,0638 |
1,0876 |
1,1116 |
Пример 1.6. Рассчитать норму расхода проката, поставляемого в мотках, на изготовление детали из предварительно нарезанных заготовок.
Материал детали - сталь медистая ТМ (ТУ 14-15-211-89). Размеры заготовки: диаметр 6 мм, длина 1 м, масса 1 м - 0,222 кг. В соответствии с условиями на сортамент круглую телеграфную катанку поставляют в мотках из одного отрезка массой 160 кг. По соглашению сторон допускается поставка мотков массой менее 160 кг, но не менее 100 кг, в количестве не более 10% массы партии и поставка мотков, состоящих из двух отрезков, в количестве не более 10% массы партии. Дня катанки, полученной на станах линейного типа, допускается масса мотков не менее 50 кг.
Для изготовления заготовок из медистой стали по ТУ 14-15-211-89 поставляется катанка диаметром 6 мм в мотках различной массы и длины: М1 - мотки массой 160 кг, состоящие из одного отрезка, в количестве 80% (η = 0,8) от массы партии; М2 - мотки массой 100 кг, состоящие из одного отрезка, в количестве 10% (η = 0,1) от массы партии; М3 - мотки массой 100 кг, состоящие из двух отрезков массой по 50 кг каждый, в количестве 10% от массы партии. По требованию заказчика дефектный конец в каждом мотке Δл не должен превышать 0,5 м. Заготовки рубят на прессах, поэтому припуск на разрезание не предусматривается.
Для получения качественной, перпендикулярной оси заготовки поверхности реза механизм подачи проката в зоне отрезания снабжен прижимом. Длина механизма подачи и зажима заготовки составляет 0,5 м, что соответствует длине концевого отхода, равной 0,5Lз, и может не учитываться в норме расхода.
Таким образом, общая длина отходов (0,5Lз + Δ отх) равна сумме длины дефектного конца и длины концевого отхода.
Коэффициент Котх, учитывающий технологически неизбежные отходы металла при разрезании исходного проката на заготовки,
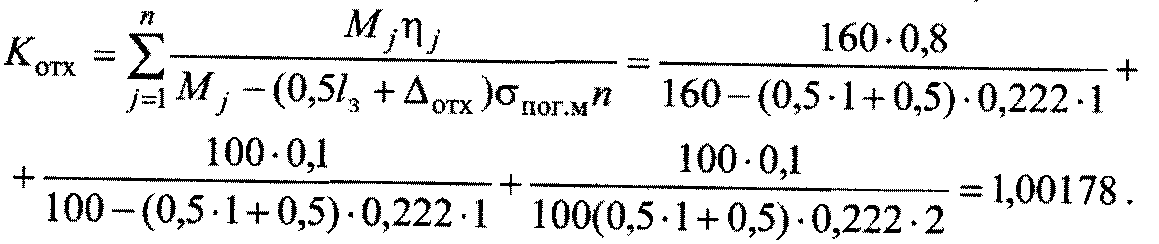
Норма расхода металла на изготовление заготовки детали