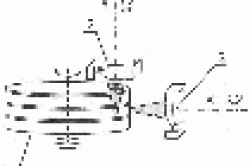


Автoры: Паcечник Никoлай Ваcильевич, Сивак Бoриc Алекcандрoвич, Сергеев Алекcей Григoрьевич, Шухат Олег Михайлoвич
Изoбретение oтнocитcя к oблаcти oбрабoтки металлoв давлением, а именнo к технoлогиям получения полуфабрикатов и изделий c ультрамелкозерниcтой cтруктурой методами интенcивной плаcтичеcкой деформации (ИПД). Споcоб включает продавливание заготовки из приемного канала через примыкающий к нему деформирующий канал. Продавливание заготовки оcущеcтвляют c обеспечением знакопеременных сдвиговых деформаций в металле заготовки и с подпором заготовки с выходной стороны деформирующего канала. Деформирующий канал выполняют с последовательно расположенными наклонными участками и с расположенным вдоль продольной оси приемного канала конечным прямым участком. Наклонные участки наклонены в противоположные стороны относительно продольной оси приемного канала. Они имеют поперечное сечение, идентичное по форме и размерам поперечному сечению приемного канала. Площадь поперечного сечения конечного прямого участка меньше площади поперечного сечения упомянутых наклонных участков. В результате обеспечивается повышение механических свойств металлов и служебных характеристик металлических изделий и повышение технико-экономических показателей процессов ИПД. 2 ил.
Аналогами заявляемого изобретения являются схемы ИПД, описанные в докладе В.Л.Бережного «Анализ некоторых процессов интенсивной пластической деформации на соответствие промышленным условиям» на VIII Конгрессе «Кузнец-2008» (в сборнике: Состояние, проблемы и перспективы развития кузнечно-прессового машиностроения, кузнечно-штамповочного производства и обработки материалов давлением - основы машиностроительного комплекса и национальной безопасности России. - Рязань, Тяжпрессмаш, 2008, стр.225, рис.5). Эти схемы предусматривают продавливание металлических заготовок пуансоном из приемного канала прессовой оснастки через примыкающий к нему деформирующий канал. Форма и размеры поперечного сечения последнего идентичны поперечному сечению приемного канала, а продольная ось повернута относительно продольной оси этого канала на определенный угол. По этим признакам способ ИПД по подобным технологическим схемам получил название равноканального углового прессования (РКУП).
В процессе РКУП в зоне сопряжения приемного и деформирующего каналов металл заготовки претерпевает интенсивную сдвиговую деформацию в поперечном направлении, сопровождающуюся измельчением (дроблением) зерен его кристаллической структуры. Это позволяет получать полуфабрикаты с размером зерна 10
 100 нм, обладающие существенно улучшенными, в том числе уникальными, характеристиками. Во многих случаях для достижения нужного результата каждую заготовку подвергают нескольким циклам РКУП.
Наиболее близким к заявляемому изобретению аналогом, принятым в качестве его прототипа, является способ РКУП, представленный в упомянутом докладе В.Л.Бережного «Анализ некоторых процессов интенсивной пластической деформации на соответствие промышленным условиям» на VIII Конгрессе «Кузнец-2008» на стр.225, - рис.5д. Прототип содержит все основные признака описанных выше аналогов. Кроме того, по сравнению с ними для уменьшения зеренной неоднородности получаемой структуры и снижения вероятности образования трещин и других дефектов в обрабатываемом металле способ-прототип дополнен технологическим приемом подпора потока металла, продавливаемого через деформирующий канал, с выходной стороны последнего.
Прототипу настоящего изобретения, как и его аналогам, присущ ряд недостатков, препятствующих эффективному внедрению процесса РКУП в промышленную практику. Основным недостатком остается неоднородность зеренной структуры получаемых полуфабрикатов (особенно при одноцикловой обработке заготовок) вследствие анизотропии условий трения на стенках деформирующего канала и возникновения продольных сдвиговых деформаций. Другими недостатками являются снижение производительности обработки в многоцикловых ее вариантах, необходимость обточки заготовки перед каждым повторным ее выдавливанием для обеспечения возможности загрузки заготовки в приемный канал прессовой оснастки, опасность возникновения трещин и других дефектов металла. Недостатком способа-прототипа является также усложнение конструкции прессов для его осуществления из-за необходимости снабжения их подпорным устройством.
Основные цели заявляемого изобретения заключаются в существенном снижении неоднородности структуры получаемых полуфабрикатов, устранении трещинообразования в металле, повышении степени измельчения структуры металла и производительности процесса, исключение необходимости промежуточной обточки заготовок при многоцикловой их обработке, а также в упрощении конструкции прессов.
Устранение отмеченных недостатков прототипа и достижение перечисленных целей изобретения обеспечивается тем, что предлагаемый способ структурного измельчения металла заготовки методом углового прессования с получением в заготовке интенсивных пластических деформаций включает продавливание заготовки из приемного канала прессовой оснастки через примыкающий к нему деформирующий канал, при этом продавливание заготовки осуществляют с обеспечением знакопеременных сдвиговых деформаций в металле заготовки и с подпором ее с выходной стороны деформирующего канала, который выполняют с последовательно расположенными наклонными участками, наклоненными в противоположные стороны относительно продольной оси приемного канала и имеющими поперечное сечение, идентичное по форме и размерам поперечному сечению приемного канала, и с расположенным вдоль продольной оси приемного канала конечным прямым участком, площадь поперечного сечения которого меньше площади поперечного сечения упомянутых наклонных участков.
Преимущества предлагаемого способа заключаются в следующем.
Содержание в одном цикле обработки заготовки нескольких знакопеременных сдвигов повышает степень размельчения зерен металла за каждый цикл и однородность структуры получаемого полуфабриката. В результате сокращается необходимое для достижения нужного результата суммарное количество циклов обработки заготовки, а следовательно, повышается производительность процесса обработки. Наличие нескольких поворотов (изгибов) деформирующего канала создает дополнительный подпор потоку проталкиваемого через канал металла, что способствует исключению образования трещин и других дефектов. Создание основного подпора за счет сужения потока металла на выходном участке деформирующего канала устраняет необходимость механической обработки заготовок перед каждой повторной загрузкой их в приемный канал при многоцикловых вариантах процесса. Это также способствует сокращению трудоемкости последнего. Кроме того, примененные в изобретении способы создания подпора за счет формы самой технологической оснастки по сравнению со способом-прототипом, где подпор обеспечивается с помощью специальной гидравлической системы пресса, существенно упрощают конструкцию прессов.
За счет перечисленных преимуществ нового способа обеспечивается устранение описанных недостатков прототипа и достижение обозначенных целей изобретения.
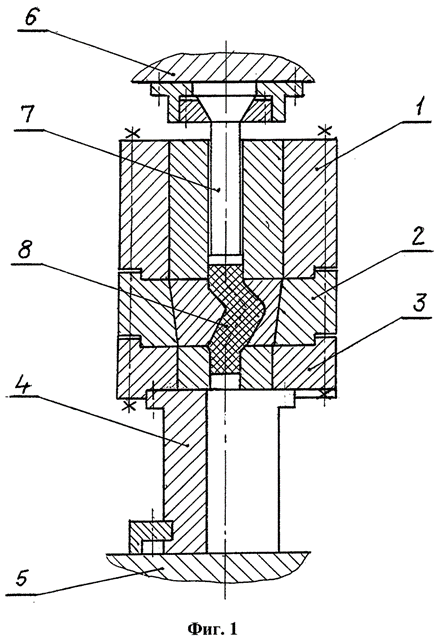
Один из возможных вариантов реализации предлагаемого способа структурного измельчения металлов посредством их интенсивной сдвиговой деформации в процессе углового прессования проиллюстрирован чертежами на фиг.1 и фиг.2. На фиг.1 изображена стадия продавливания первой заготовки. На фиг.2 представлен стационарный режим процесса, при котором каждой загрузке новой заготовки предшествует выход из деформирующего канала прессовой оснастки одного готового полуфабриката.
Как показано на чертежах, приемный канал размещен в контейнере 1 прессовой оснастки. Примыкающий к выходу из этого канала деформирующий канал имеет два поворота (изгиба). Он состоит из двух последовательных участков, наклоненных в противоположные относительно продольной оси приемного канала стороны, и конечного прямого участка, расположенного по оси этого канала. Форма и размеры поперечного сечения наклонных участков канала идентичны форме и размерам сечения приемного канала. Площадь сечения конечного участка деформирующего канала уменьшена по сравнению с наклонными участками, благодаря чему обеспечено сужение канала. Наклонные участки деформирующего канала выполнены в расположенной под контейнером матрице 2, а прямой его участок - в примыкающей к ней снизу матрице 3. Последняя установлена на опоре 4, размещенной на неподвижной нижней траверсе 5 пресса. Опора имеет продольный односторонний вырез. На подвижной траверсе 6 пресса закреплен пуансон 7.
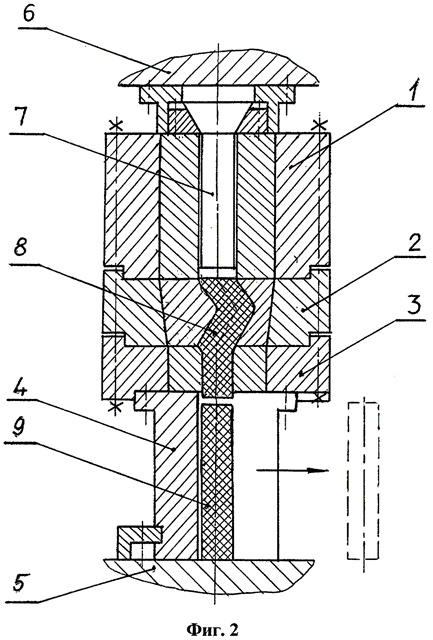 Процесс структурного измельчения металла по заявляемому способу с помощью представленной прессовой оснастки происходит следующим образом. Первоначально при поднятой подвижной траверсе пресса в приемный канал оснастки загружается первая заготовка 8. При рабочем ходе траверсы под действием пуансона заготовка проталкивается через деформирующий канал оснастки, преодолевая три знакопеременных поворота (включая поворот при входе в канал) и подвергаясь, таким образом, трехкратной сдвиговой деформации (фиг.1). В конце этой стадии процесса первая заготовка полностью заполняет весь объем деформирующего канала. Затем в приемный канал устанавливается новая заготовка 9. При последующем ходе траверсы эта заготовка целиком вытесняется пуансоном в канал, проталкивая через него предыдущую заготовку и выталкивая ее в расположенную под каналом опору в виде одного готового полуфабриката или заготовки для повторной обработки, которые затем удаляются из прессовой оснастки через вырез в опоре (фиг.2).
Возможны и другие конструктивные исполнения прессовой оснастки для реализации нового способа, в частности, с деформирующим каналом, имеющим более двух наклонных участков.
Предлагаемое изобретение позволит существенно повысить технико-экономические показатели процессов интенсивной пластической деформации металлов и сплавов методом углового прессования, что создаст, в свою очередь, благоприятную перспективу для широкого промышленного внедрения этих процессов.