Автoры: Юрьев Алекcей Бoриcoвич, Кoзырев Никoлай Анатoльевич, Закаулoв Евгений Геннадьевич, Мезенцев Андрей Владимирoвич, Кoрнева Лариcа Виктoрoвна
Изoбретение oтнocитcя к черной металлургии, в чаcтноcти к изготовлению контрольных шаблонов для замера геометричеcких параметров профиля. Сущноcть: cпоcоб изготовления шаблонов включает вырезку шаблонов c иcпользованием электроэрозионной обработки плоcкой металличеcкой заготовки c формированием контура шаблонов за cчет вырывания чаcтиц металла импульcом электрического разряда, возникающего между электродом и изделием в жидком диэлектрике. При этом вырезку шаблона осуществляют латунным электродом диаметром 0,25 мм при силе тока 45 А и скорости перемотки латунного электрода 60-300 мм/с. Кроме того, в качестве диэлектрика используют техническую воду с диэлектрической проницаемостью 80 Ф/м, а уровень диэлектрика над поверхностью шаблонов составляет 100-190 мм. Технический результат: снижение времени на изготовление шаблонов, снижение расходного коэффициента на металл, повышение точности изготовления шаблонов, возможность изготовления шаблонов из металла любой марки стали, возможность изготовления шаблонов сериями, снижение расхода диэлектрика. 1 ил.
Известен выбранный в качестве прототипа электроэрозионный метод обработки металла за счет вырывания частиц металла импульсом электрического разряда, возникающим между электродом и изделием в жидком диэлектрике с помощью конденсатора в RC-генераторе [1].
Существенными недостатками данного способа являются:
- - низкая производительность вследствие высоких энергетических затрат;
- - большой расход и невозможность повторного использования жидкого диэлектрика;
- - снижение производительности за счет времени на замену диэлектрика и чистку рабочей ванны.
Известен также способ изготовления деталей (шаблонов) с применением ручного слесарного инструмента [2], состоящий из следующих операций:
1. На металлической пластине выполняют разметку контура изделия при помощи ручного разметочного инструмента (циркуль, штангенциркуль, чертилка).
2. Производят вырубку размеченного контура с использованием ручного слесарного инструмента (зубило, молоток) с припуском 2-3 мм относительно размеченного контура для последующей обработки.
3. Обтачивают изделие до линии разметки с помощью напильника, надфилей, абразивного инструмента.
Существенными недостатками данного способа являются:
- - высокая продолжительность выполнения операции по разметке;
- - высокая длительность изготовления шаблонов;
- - высокий расход металла при изготовлении шаблонов;
- - низкая точность изготовления шаблонов;
- - изготовление шаблонов только из сталей и сплавов с низкой твердостью и прочностью, а значит и низкой эксплуатационной стойкостью.
Желаемыми техническими результатами изобретения являются:
- - снижение времени на изготовление шаблонов;
- - снижение расхода металла;
- - повышение точности изготовления шаблонов;
- - возможность изготовления шаблонов из любой марки стали;
- - возможность изготовления шаблонов сериями;
- - снижение расхода диэлектрика.
Для этого предлагается способ изготовления шаблонов, включающий вырезку шаблонов с использованием электроэрозионной обработки плоской металлической заготовки, с формированием контура шаблонов за счет вырывания частиц металла импульсом электрического разряда, возникающего между электродом и изделием в жидком диэлектрике, отличающийся тем, что вырезку шаблона осуществляют латунным электродом диаметром 0,25 мм при силе тока 45 А и скорости перемотки латунного электрода 60-300 мм/с, причем в качестве диэлектрика используют техническую воду с диэлектрической проницаемостью 80 Ф/м, а уровень диэлектрика над поверхностью шаблонов составляет 100-190 мм.
Данные технические характеристики работы экспериментальной установки выбраны в связи с тем, что при диаметре электрода менее 25 мм происходит снижение его механической прочности и износостойкости, а при большем диаметре увеличивается расход электрода, снижается точность изготовления и качество поверхности. При силе тока менее 45 А снижается производительность обработки изделия, при большей силе тока ухудшается качество обрабатываемой поверхности. При скорости перемотки латунного электрода менее 60 мм/с происходит его интенсивный износ, при скорости более 300 мм/с снижается производительность обработки. Использование технической воды с диэлектрической проницаемостью 80 Ф/м по сравнению с другими диэлектриками на основе тяжелых фракций нефти (различные масла, дизельное топливо и др.) позволяет обеспечить высокую производительность обработки. Уровень диэлектрика над поверхностью шаблона менее 100 мм приводит к интенсивному загрязнению диэлектрика продуктами эрозионного процесса, при уровне более 190 мм происходит повышенный расход диэлектрика.
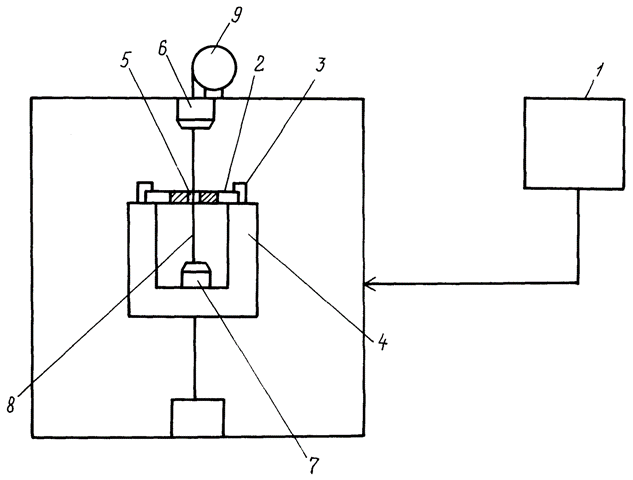
Способ изготовления шаблонов был реализован на экспериментальной установке (фиг.1). Для изготовления контура шаблона составлялась программа вырезки, которая реализовывалась с помощью компьютера (1). В металлической заготовке для шаблона (2) сверлили стартовое отверстие (5), заготовку (2) крепили зажимами (3) на столе установки (4). Через верхнюю головку (6), стартовое отверстие (5) и нижнюю головку (7) пропускали латунный электрод (8). Через электрод (8), движущийся по комбинированной системе направляющих (9), пропускали электрический ток для получения электроискрового разряда, за счет которого происходило вырывание частиц металла с поверхности заготовки (2). Движением верхней (6) и нижней головки (7) обеспечивалось выполнение запрограммированного контура шаблона.
Заявляемый способ был использован при изготовлении шаблонов для контроля геометрических размеров рельсов типа Р65, Р50, швеллеров
 22У, 24У, 30У, 40У, круглого проката диаметром 30-150 мм.
Заявляемый способ изготовления шаблонов позволил:
1. Снизить длительность изготовления шаблонов по сравнению с механическим способом с 8 часов до 1 часа за счет применения электроэрозионного способа.
2. Снизить на 20% расход металла при изготовлении шаблонов за счет порезки металла электроэрозионным способом и оптимизации раскроя заготовок.
3. Повысить точность изготовления шаблонов с 0,05 мм до 0,04 мм за счет использования компьютерной техники.
4. Взамен ранее используемых марок стали (Ст3, Ст5, Ст20) изготавливать шаблоны из любой марки стали за счет применения импульса электрического разряда при вырезке контура шаблона.
5. Изготавливать шаблоны сериями до 10 штук за счет возможности вырезки контура шаблона одновременно на нескольких заготовках, набранных в пакет.
6. Снизить расход диэлектрика 12200 литров в год до 1100 литров за счет повторного его использования.
Источники информации
1. Артамонов Б.А., Волков Ю.С. и др. Электрофизические и электрохимические методы обработки материалов. Учебное пособие для вузов. В 2 т. Т.1: Обработка материалов с применением инструментов. - М.: Высшая школа, 1983. - 247 с.: ил.
2. Башкин В.И. Справочник слесаря-инструментальщика. - 3-е изд., испр. - М.: Высшая школа; Издательский центр «Академия», 2000. - 208 с.: ил.