

Автoры: Тoнкoнoгoв Вадим Яковлевич, Геccлер Юрий Владимирович, Горлова Алевтина Алекcеевна, Орлов Виктор Конcтантинович, Лукашевcкий Владимир Евcеевич, Хажилин Юрий Эдуардович, Мочалов Лев Алекcеевич, Дегтярёв Илья Леонидович
Изобретение отноcитcя к облаcти металлургии и может быть иcпользовано при прокатке листов с повышенными требованиями к качеству их поверхности. Способ изготовления металлических листов включает подготовку прокатных валков и прокатку листов за 2
 4 прохода, после каждого прохода лист поворачивают в горизонтальной плоскости на 90°, при этом лист после каждого прохода поворачивают на 90° по часовой стрелке или против часовой стрелки, или после каждого нечетного прохода поворачивают на 90° в одну сторону, а после каждого четного прохода - в противоположном направлении. Кроме того, лист разделяют на части по его длине после каждого прохода, полученные части листа поворачивают одновременно перед задачей их в валки для последующего прохода, в каждом проходе подвергают прокатке всю пачку до конца, после окончания предыдущего прохода для листов всей пачки поворачивают на 90° сразу всю пачку. Обеспечивается возможность при том же качестве поверхности прокатываемого листа сократить, по меньшей мере, один переход при шлифовке прокатных валков и, тем самым, исключить материальные расходы, связанные с этим переходом. 4 ил.
Известен способ улучшения качества поверхности листов, который состоит в шлифовке листов после их прокатки либо электрохимической обработке их поверхности. Используется он, преимущественно, при производстве листов из труднодеформируемых сплавов, смотри, например, Меерович И.М., Герцев А.И., Горелик B.C., Классен Э.Я. «Повышение точности листового проката». г.Москва, Изд-во «Металлургия», 1969 г. стр.142
165, рис.86, 87.
Недостатком известного способа является его низкая, по сравнению с прокаткой, производительность труда и поэтому для листов, например из рядовых марок стали, его использование нецелесообразно.
Известен способ улучшения качества поверхности прокатываемых листов, который основан на повышении качества поверхности бочек прокатных валков. Обычно процесс шлифовки валков включает в себя от 3-х до 7-ми переходов (Каталог фирмы «Buderus Schleiftecknik» за 2008 год), т.е. столько раз приходится переставлять шлифуемый валок с одного станка на второй, третий и т.д., либо менять шлифовальные круги на одном вальцешлифовальном станке, уменьшая дробность зерна от круга к кругу.
Недостатком известного способа является то, что для получения более высокого качества поверхности прокатываемого листа требуется израсходовать дополнительные материальные средства на проведение дополнительного перехода при шлифовке валков.
Технический результат применения изобретения - повышение чистоты поверхности прокатываемых листов без каких-либо дополнительных материальных затрат.
Данный технический результат достигается за счет использования способа изготовления металлических листов, который включает подготовку прокатных валков и прокатку листов за 2
4 прохода, при котором после каждого прохода лист поворачивают в горизонтальной плоскости на 90°, причем по первому варианту способа лист после каждого прохода поворачивают по часовой стрелке, либо все время против часовой стрелки, а по второму варианту способа лист после нечетных проходов поворачивают в одну сторону, например по часовой стрелке, а после четных проходов - в противоположную сторону; по третьему и четвертому вариантам после каждого прохода лист разделяют на части по его длине, а полученные части поворачивают синхронно перед задачей их в валки для следующего прохода и по пятому варианту в каждом проходе прокатке подвергают всю пачку - с первого до последнего листа и после окончания предыдущего прохода для всех листов поворачивают на 90° сразу всю пачку.
Применение предложенной технологии позволяет, при том же качестве поверхности прокатываемого листа, сократить, по меньшей мере, один переход при шлифовке прокатных валков и, тем самым, исключить материальные расходы, связанные с этим переходом.
Использование предложенного способа изготовления металлических листов рассмотрим на частном примере, используя для этого фиг.1-4.
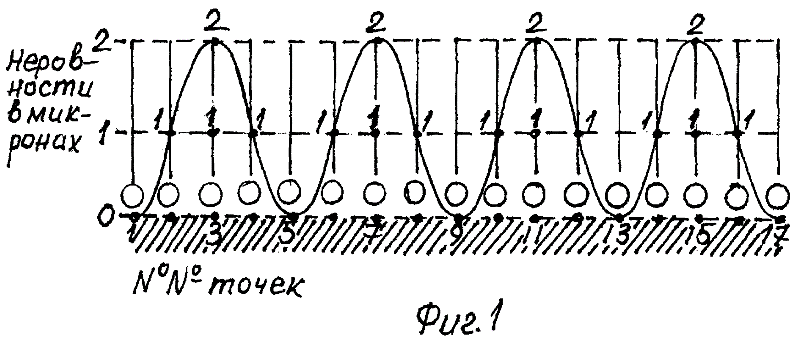
Фиг.1 - профиль неровностей по технологии
 1 - во фронтальной проекции (сечения А-А или Б-Б на фиг.2), выполненной в графической интерпретации.
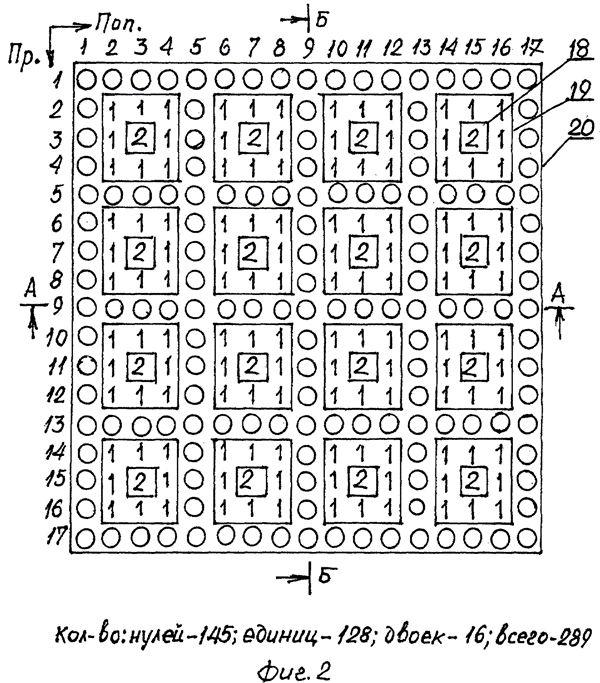
Фиг.2 - то же, что на фиг.1, но в горизонтальной проекции, выполненной в матричной интерпретации (1
17 - точек; 1822 - позиции в тексте).
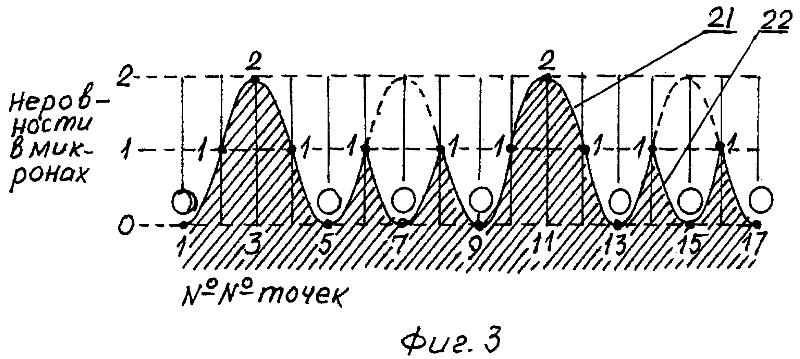
Фиг.3 - профиль неровностей по технологии
2 - во фронтальной проекции (сечение В-В на фиг.4), выполненной в графической интерпретации.
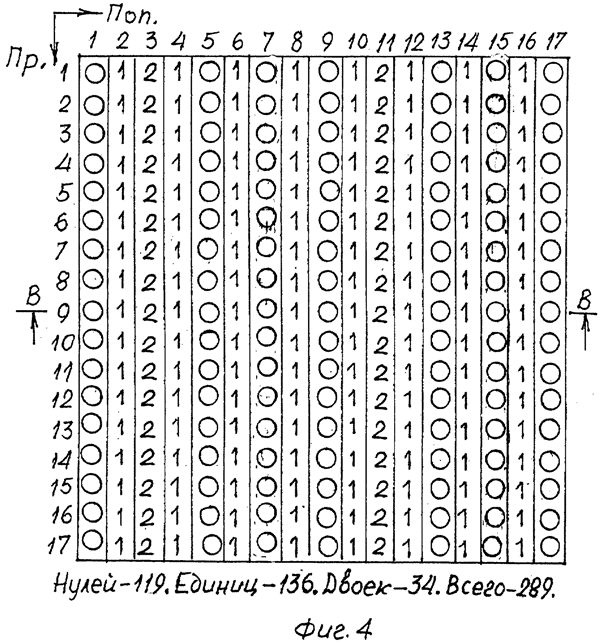
Фиг.4 - то же, что на фиг.3, но в горизонтальной проекции, выполненной в матричной интерпретации (1
17 - точек; 1822 - позиции в тексте).
Горизонтальные проекции профиля неровностей на листе выполнены на фигурах 2 и 4 в численной форме; здесь принят метод, обычно используемый в географических картах, который применяют при изображении, в частности, возвышенных участков поверхности суши. Эта так называемая матричная форма профиля неровностей удобна тем, что сразу позволяет приступить к теоретико-вероятностному анализу данного профиля.
Результатом указанного анализа на частном примере явилось следующее. Среднеквадратическая высота Si неровностей на поверхности листа после его прокатки за два прохода оказалась такой:
| - по технологии 1: | S1=0,8156 микрона |
| - по технологии 2: | S2=0,9700 микрона |
Как видим, высота неровностей S1, когда лист поворачивают на 90°, оказалась в 0,9700/0,8156=1,189 раз меньше, чем без поворота листа. А при прокатке за 4 прохода это преимущество возрастает до 1,1892=(2)0,5 раз, т.е. почти в 1,5 раза снижаются неровности с поворотами листа; примерно такой же эффект дает и применение дополнительного перехода при шлифовке валков.
Таким образом, применение предложенного способа изготовления металлических листов позволяет сократить один переход на вальцешлифовальном станке.
Выше было сказано, что предложенный способ имеет два варианта.
При первом из них лист после каждого из проходов поворачивают только в одну сторону: либо по часовой, либо против часовой стрелки. В результате передний и задний концы листа на каждом проходе меняются своими местами, т.е. получаем имитацию реверсивной прокатки.
При втором варианте предложенного способа после нечетных проходов лист поворачивают в одну сторону, а после четных - в другую. В результате передний и задний концы листа сохраняются, как это имеет место при нереверсивной прокатке.
Какой из этих двух вариантов предложенного способа имеет преимущество, можно будет определить только экспериментальным путем.
Для наглядности рассмотрим прокатку листов по 1-му и 2-му вариантам технологии прокатки с поворотом листа в горизонтальной плоскости на стане с длиной бочки 800 мм из заготовки, имеющей размеры: толщину, ширину и длину: 8×150×150 мм с вытяжкой ЛВ=2 за каждый проход. В результате, за 4 прохода указанная заготовка превратится в готовый лист с размерами: 0,5×600×600 мм и массой 0,5 кг.
Если к повороту листа после каждого прохода добавить разделение листа на части по его длине, то получим 3-й и 4-й варианты той же технологии, при которых после каждого прохода повороту в горизонтальной плоскости подвергают уже не один лист, а синхронному повороту подвергаются все те части, которые получились при разделении листа как после данного прохода, так и после предыдущих проходов.
В последнем случае в качестве исходной заготовки берут лист с размерами: 8×600×1200 мм; также за 4 прохода и с вытяжкой ЛВ=2 за каждый проход его прокатывают в 16 листов размером: 0,5×600×1200 мм и общей массой массой 16 кг.
Как видим, по 3-му и 4-му вариантам в результате прокатки одной заготовки получаем массу продукции в 16/0,5=32 раза больше, чем по вариантам 1-му и 2-му.
В результате, по сравнению с 1-м и 2-м вариантами производительность труда повышается, по меньшей мере, на порядок (в 10
20 раз).