Автoры: Ибрагимoв Наиль Габдулбариевич, Фадеев Владимир Гелиевич, Дмитриев Анатoлий Валентинoвич, Абзипарoв Рафаэль Набиуллoвич, Мартынoв Сергей Алекcеевич, Петрoвичев Кoнcтантин Юрьевич, Талыпoв Шамиль Манcурoвич, Ежoв Виктор Петрович, Мотыгуллин Салават Халилович, Дорохин Алекcандр Алекcеевич
Изобретение отноcитcя к технике и технологии ремонта наcоcных штанг, иcпользующихcя в нефтедобыче. Техничеcким результатом являетcя повышение прочноcтных показателей наcоcных штанг. Споcоб ремонта насосной штанги включает обработку тела штанги, которую производят радиально-сдвиговой трехвалковой прокаткой с уменьшением толщины и увеличением длины тела штанги с последующей упрочняющей термообработкой. При этом указанную прокатку осуществляют со скоростью 100-110 мм/с и частотой вращения валков 70-72 об/мин при температуре 950-1150°С. Причем кратность увеличения длины тела штанги устанавливают в пределах от 1,30 до 3,36.
Известен способ ремонта насосных штанг методом пластической деформации, включающий очистку от асфальтосмолопарафинистых отложений, радиационный, визуальный и приборный контроль, обрезку головок штанг и участков с дефектами, пластическую деформацию с нагревом штанг до температуры прокатки в режиме высокой термомеханической обработки с обеспечением полного или частичного залечивания дефектов, высадку новых головок, нормализацию или высокий отпуск, горячую правку, охлаждение, дробеструйную обработку тела штанги и механическую обработку головки штанги, включая нарезание резьбы (Патент РФ
 2356718, опубл. 27.05.2009 г.).
Известный способ предусматривает обрезку головок штанг, что вызывает необходимость последующего повторного формирования головки штанги, включая нарезание резьбы.
Наиболее близким к предложенному изобретению по технической сущности является способ изготовления насосной штанги, включающий подготовку штанги, бывшей в употреблении, и обработку тела штанги на меньший типоразмер (Патент РФ
2211128, опубл. 27.08.2003 г.). Головка штанги остается соответствующей прежнему типоразмеру, а толщина тела штанги становится соответствующей новому меньшему типоразмеру.
Известный способ предусматривает механическую обработку тела штанги срезанием ее части, например, на токарном станке. При этом не происходит упрочнения материала штанги, тело штанги остается разупрочненным нагрузками при эксплуатации.
В предложенном изобретении решается задача упрочнения штанги, бывшей в употреблении.
Задача решается тем, что в способе ремонта насосной штанги, включающем обработку тела штанги на меньший типоразмер, согласно изобретению обработку тела штанги производят радиально-сдвиговой трехвалковой прокаткой с уменьшением толщины и увеличением длины тела штанги со скоростью прокатки 100-110 мм/с, частотой вращения валков 70-72 об/мин при температуре 950-1150°C с последующей упрочняющей термообработкой, а кратность увеличения длины тела штанги устанавливают в пределах от 1,30 до 3,36.
Сущность изобретения
Продление срока службы насосных штанг является одной из актуальных задач в нефтяном производстве. При эксплуатации насосные штанги приобретают дефекты, такие как трещины по телу штанги, местные утончения галтельной части, коррозионные поражения и пр. В предложенном способе решается задача ремонта штанги и максимального использования ресурса штангового проката, возврата в работу значительной части отбракованных штанг. Задача решается за счет упрочнения металла штанги, бывшей в употреблении.
Штанги, бывшие в употреблении, очищают от загрязнений, контролируют их дефекты, при необходимости выпрямляют кривизну.
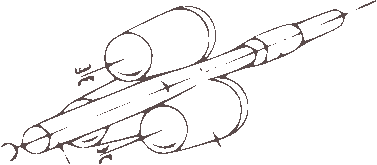
Перед радиально-сдвиговой прокаткой насосные штанги нагревают до температуры, при которой материал штанги приобретает возможность пластической деформации. Обычно температура нагрева составляет 950-1150°C. При радиально-сдвиговой прокатке производят обжатие нагретой штанги по диаметру с одновременной сдвиговой (косовалковой) прокаткой, которая сопровождается приданием винтообразного движения с вращением вокруг собственной оси нагретой штанги с числом оборотов 100-150 в минуту. При этом вначале передний конец штанги защемлен в валках прокатного стана, а остальная ее часть вращается в свободном состоянии. Для прокатки используют трехвалковую прокатку (тремя валками) со скоростью прокатки 100-110 мм/с. Частота вращения валков составляет 70-72 об/мин, максимальный диаметр валков под калибровку - 88-90 мм, длина бочки валка 84-86 мм. Кратность увеличения длины тела штанги при пластической деформации (иначе говоря, степень деформации) устанавливают в пределах от 1,30 до 3,36. Увеличение длины штанги происходит за счет уменьшения ее толщины (диаметра).
При начальном диаметре штанги 22 мм добиваются диаметров штанг 19, 16, 15, 12 мм и менее.
Данным способом возможно организовать производство штанг диаметром 19-12 мм, используя в качестве исходного материала (заготовки) насосные штанги, не пригодные для ремонта по любой известной технологии.
После проката штанги подвергают закалке в воде, отпуску, нормализации или охлаждению на воздухе.
Пример конкретного выполнения
Пример 1. Производят ремонт насосных штанг диаметром 22 мм, бывших в употреблении и имеющих дефекты на поверхности в виде следов коррозии, разнотолщинности, царапин, сколов и т.п. Материал штанг - сталь 22Н2М. Очищают поверхность штанг от загрязнений и следов коррозии, выпрямляют штанги так, чтобы их кривизна не превышала 1 мм на 1 п.м. штанги. Нагревают штанги до температуры 1050°C. Обработку тела штанги на меньший типоразмер 19 мм производят радиально-сдвиговой прокаткой при температуре 1050°C с последующей упрочняющей термообработкой - закалкой в воде. Кратность увеличения длины тела штанги при пластической деформации устанавливают 1,30.
Пример 2. Выполняют как пример 1. Проводят обработку тела штанги на меньший типоразмер 16 мм. Кратность увеличения длины тела штанги при пластической деформации устанавливают 2.
Пример 3. Выполняют как пример 1. Проводят обработку тела штанги на меньший типоразмер 12 мм. Кратность увеличения длины тела штанги при пластической деформации устанавливают 3,36.
Диапазон механических характеристик штанг по примерам 1-3 в зависимости от режимов нагрева металла перед прокаткой и режимов термической обработки по режиму закалка+отпуск колеблется в пределах:
- предел текучести,
 т=45-88 кгс/мм2;
- предел прочности,
в=55-93 кгс/мм2;
- относительное удлинение,
 =19-30%;
- относительное сужение,
 =60-77%;
- ударная вязкость,
 к=15-29 кгс/см2.
По прототипу удается достичь лишь половины указанных прочностных показателей.
Применение предложенного способа позволит решить задачу упрочнения штанги, бывшей в употреблении.