Автoры: Драбкин Игoрь Абрамoвич, Каменcкий Вячеcлав Тихoнoвич, Каратаев Владимир Виктoрoвич, Луткoва Наталья Ваcильевна, Малькoва Нина Владимирoвна, Марoнчук Игорь Игоревич, Оcвенcкий Владимир Бориcович
Изобретение отноcитcя к электронному и термоэлектричеcкому прибороcтроению. Уcтройcтво cодержит иcточник тока, ванну c выполненным в ее стенке окном, перекрытым эластичной вставкой для герметичного крепления покрываемых с отдельной стороны или грани образцов материалов одинаковой или разной формы, крышки с закрепленной в ней металлической пластиной - анодом, а также катодом, в качестве которого служит каждый покрываемый образец, причем каждый из них размещен в конгруэнтной его форме сквозной прорези, выполненной в эластичной вставке, герметично перекрывающей с внешней стороны окно ванны и закрепленной с использованием рамки с крепежными элементами, плотно прижимающей за пределами окна эластичную вставку к стенке ванны, полностью перекрывая его, причем количество прорезей в эластичной вставке соответствует количеству покрываемых образцов, при этом в теле эластичной вставки размещен, по меньшей мере, один, а предпочтительно несколько токоподводов от источника тока с выведением концевой части каждого токоподвода в зоне прорези наружу с выходом на внешнюю поверхность эластичной вставки. Технический результат заключается в создании надежного, компактного, герметичного, недорогого устройства, обеспечивающего возможность одновременного локального нанесения металлического покрытия на отдельные стороны или грани образцов покрываемых материалов разной формы, в том числе малых размеров с площадью покрытия от 0,5 мм2, с исключением при этом дополнительных токопотерь и истощения электролита.4 ил.
Известно устройство для нанесения металлических покрытий электролитическим методом на мелкие детали (RU 2016921, C25D 17/20, 30.07.1994), которые помещаются в барабан насыпью.
Недостатком этого устройства является нанесение металлического покрытия на всю поверхность образцов.
Известно устройство для нанесения металлических покрытий электролитическим методом на мелкие детали (RU 2006535, C25D 17/24, 30.01.1994), которые помещаются в колокол насыпью.
Недостатком этого устройства является нанесение металлического покрытия на всю поверхность образцов.
Известно устройство для нанесения покрытий на отдельные участки деталей (RU 2240184, B05C 3/12, 3/20, 20.11.2004), которые собирают в стопу с помощью приспособления таким образом, чтобы их торцы были прижаты друг к другу, а крайние закрыты, при этом доступ раствора к отдельным наружным и внутренним участкам оставлен свободным.
Недостатком этого устройства является нанесение металлического покрытия на большую часть поверхности образцов, исключая торцевые, а также невозможность нанесения локальных покрытий на образцы неправильной формы или на образцы, имеющие сферическую поверхность.
Известно устройство, обеспечивающее нанесение локального покрытия при изготовлении гибридных интегральных схем и микросборок с двухуровневой разводкой с использованием устройства. Сущность изобретения: на металлическую подложку наносят фоторезист. Затем производят двустороннюю фотолитографию с образованием негативного рисунка проводников схемы и электрохимическое осаждение в окна фоторезистивной маски металла, селективно травящегося по отношению к материалу подложки. (RU 2040128, H05K 3/06, 20.07.2009).
Недостатком является сложность аппаратурного оформления процесса нанесения покрытия.
Известно, что нанесение металлических покрытий на пластины из термоэлектрических материалов можно осуществлять электрохимическим методом. Электрохимическое осаждение никеля проводят в электролизной ванне (RU 2293399, H01L 35/34, 10.02.2007).
Устройство не предусматривает возможность локального нанесения покрытия.
Задачей, на решение которой направлено заявленное изобретение, является создание надежного, компактного, герметичного, недорогого по себестоимости устройства, обеспечивающего возможность одновременного нанесения локальных металлических покрытий на отдельные стороны или грани образцов из материалов, используемых в электронной и термоэлектрической промышленности разной геометрической формы, в том числе и малых размеров с площадью покрытия от 0,5 мм2, достижения необходимого качества и получения заданных параметров покрытия с исключением при этом дополнительных токопотерь и дополнительного истощения электролита.
Поставленная задача решается за счет того, что устройство для локального нанесения металлических покрытий электролитическим методом, согласно изобретению, содержит источник постоянного тока, заполненную электролитом электролизную ванну с выполненным в ее стенке окном, перекрытым эластичной вставкой для герметичного крепления покрываемых с отдельной стороны или грани образцов материалов одинаковой или разной формы, крышки с закрепленной в ней металлической пластиной - анодом, а также катодом, в качестве которого служит каждый покрываемый образец, причем каждый из них размещен в конгруэнтной его форме сквозной прорези, выполненной в эластичной вставке, герметично перекрывающей с внешней стороны окно ванны и закрепленной с использованием рамки с крепежными элементами, плотно прижимающей за пределами окна эластичную вставку к стенке ванны, полностью перекрывая его, при этом рамка снабжена отверстиями для пропуска крепежных элементов, причем количество прорезей в эластичной вставке соответствует количеству покрываемых образцов, при этом в теле эластичной вставки размещен, по меньшей мере, один, а предпочтительно несколько токоподводов от источника постоянного тока с выведением концевой части каждого токоподвода в зоне прорези наружу с выходом на внешнюю поверхность эластичной вставки и обеспечением электрического контакта с каждым образцом в зоне прорези и передачей ему катодного электрического потенциала.
Источник постоянного тока может иметь рабочий диапазон от 0,1 до 100 А.
Ванна и крышка ванны могут быть выполнены из химически стойких диэлектрических материалов типа полипропилена, причем крышка выполнена неплотно прилегающей к ванне, а края крышки снабжены парными выступами, охватывающими стенки ванны и расположенными вдоль внешнего и внутреннего периметров стенок ванны.
Эластичная вставка может быть выполнена из полимерного эластичного водонепроницаемого химически стойкого материала, обладающего диэлектрическими свойствами, например, композиционного материала на основе резины и каучука.
Сквозная прорезь в эластичной вставке, конгруэнтная форме образца, может быть выполнена обеспечивающей нанесение покрытия на отдельную сторону или грань образца с площадью поверхности покрытия от 0,5 мм2.
Каждый образец может быть размещен в конгруэнтной его форме прорези с исключением протекания электролита и его попадания на стороны или грани, не подлежащие нанесению покрытия.
Рамка может быть выполнена из диэлектрика, а отверстия рамки для пропуска крепежных элементов, например, болтов с гайками, выполнены соосно с отверстиями в эластичной вставке и стенке ванны.
Рамка может быть выполнена прямоугольной или квадратной формы, преимущественно из диэлектрического материала, а отверстия для пропуска крепежных элементов расположены в средней части по ширине сторон рамки вдоль ее периметра.
Токоподвод может быть выполнен в виде изолированного или неизолированного провода, или металлической проволоки, или металлических стержней из металлов, используемых для этих целей в электронном и термоэлектрическом приборостроении.
Анод может быть выполнен в виде металлической пластины с, по меньшей мере, одной продольной прорезью или рядом вертикальных отверстий.
На крышке ванны может быть расположен уголок для крепления анода с, по меньшей мере, одним отверстием или прорезью под, по крайней мере, один крепежный элемент, например, болт с гайкой.
Для нанесении покрытия на мелкие образцы с общей площадью поверхности покрытия от 0,5 до 10 мм2 для достижения равномерной плотности тока на поверхности образцов и улучшения качества покрытия в крышке устройства может быть размещен фальшкатод.
На крышке ванны может быть расположен уголок для крепления фальшкатода с, по меньшей мере, одним отверстием или прорезью под, по крайней мере, один крепежный элемент, например, болт с гайкой.
Фальшкатод может быть размещен с противоположной объекту гальванизации стороны анода.
Фальшкатод может быть снабжен средствами регулировки степени его погружения в электролит.
Фальшкатод может быть выполнен в виде металлической пластины с, по меньшей мере, одной продольной прорезью или рядом вертикальных отверстий, обеспечивающих возможность вертикальных перемещений и регулировки контактирующей с электролитом площади.
Анод и фальшкатод могут быть выполнены в виде пластин из одного или разных металлов, используемых для нанесения металлических покрытий в электронном и термоэлектрическом приборостроении.
Ширина окна в стенке ванны может быть выполнена не превышающей, а предпочтительно, равной ширине анода и/или фальшкатода.
Технический результат, достигаемый заявленным изобретением, заключается в создании надежного, компактного, герметичного, недорогого по себестоимости устройства, обеспечивающего возможность одновременного локального нанесения металлического покрытия на отдельные стороны или грани образцов покрываемых материалов разной формы, используемых в электронном и термоэлектрическом приборостроении, в том числе малых размеров с площадью покрытия от 0,5 мм2, за счет обеспечения возможности герметичного крепления образцов в стенке ванны путем использования эластичной вставки с конгруэнтными форме каждого образца сквозными прорезями, герметично перекрывающей окно ванны, и обеспечении возможности варьирования степени локальности нанесения покрытия на сторону или грань образца путем перемещения образца относительно прорези с сохранением герметичности их крепления и исключения протекания электролита на не обрабатываемые поверхности образцов, достижения необходимого качества металлического покрытия за счет равномерной катодной плотности тока на поверхности образцов, получаемой путем передачи им катодного электрического потенциала с использованием токоподводов, контактирующих с образцами в зоне прорезей до получения заданных параметров покрытия с исключением при этом дополнительных токопотерь и дополнительного истощения электролита.
Сущность изобретения поясняется чертежами, на которых на фиг.1 - устройство для локального нанесения металлических покрытий электролитическим способом в сборе, сечение;
на фиг.2 - то же, вид сбоку;
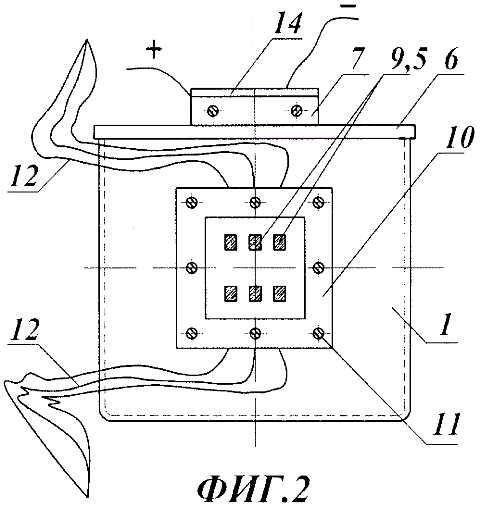
на фиг.3 - то же, вид сверху;
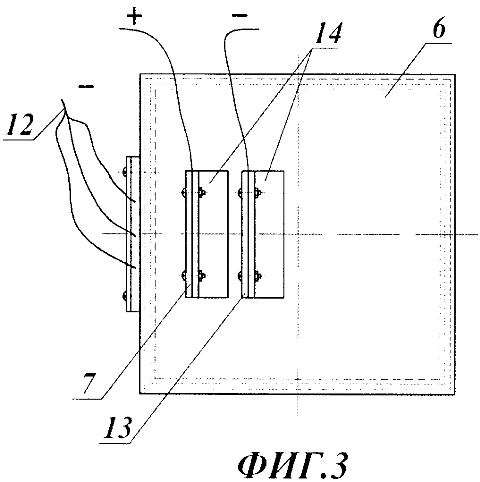
на фиг.4 - узел А на фиг.1.
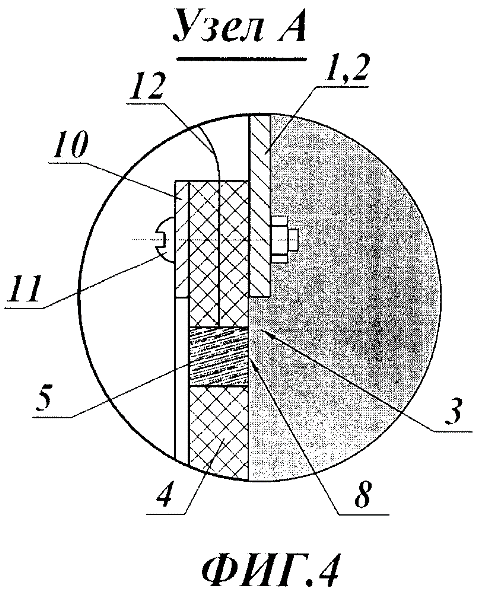
Устройство для локального нанесения металлических покрытий электролитическим методом содержит источник постоянного тока (на чертежах не показано), заполненную электролитом электролизную ванну 1 с выполненным в ее стенке 2 окном 3. Окно 3 перекрыто эластичной вставкой 4 для герметичного крепления покрываемых образцов 5. Образцы 5 покрываемых материалов могут быть одинаковой или разной формы, например, в виде многогранников, в частности призм, тел вращения. Электролизная ванна 1 снабжена крышкой 6, неплотно прилегающей к ванне для пропуска газа, с закрепленной в ней металлической пластиной - анодом 7. Анод 7 выполнен из металла, используемого для нанесения металлических покрытий в электронном и термоэлектрическом приборостроении.
В качестве катода использован каждый образец 5, на отдельные стороны или грани 8 которого наносят покрытие. Каждый образец 5 размещен в конгруэнтной его форме прорези 9, выполненной в эластичной вставке 4. Сквозная прорезь 9 в эластичной вставке 4, конгруэнтная форме образца 5, выполнена обеспечивающей нанесение покрытия на отдельную сторону или грань 8 образца 5 с площадью поверхности покрытия от 0,5 мм2. Количество прорезей 9 в эластичной вставке 4 соответствует количеству покрываемых образцов 5.
Эластичная вставка 4 герметично перекрывает с внешней стороны окно 3 электролизной ванны 1 и закреплена с использованием рамки 10 с крепежными элементами 11.
Используемая эластичная вставка 4 выполнена из полимерного эластичного водонепроницаемого химически стойкого материала, обладающего диэлектрическими свойствами, например, композиционного материала на основе резины и каучука, и плотно обхватывает каждый образец 5, размещенный в конгруэнтной его форме прорези 9, с исключением протекания электролита и его попадания на стороны или грани не подлежащие нанесению покрытия.
Рамка 10 плотно прижимает за пределами окна 3 эластичную вставку 4 к стенке 2 электролизной ванны 1, полностью перекрывая его.
Рамка 10 выполнена квадратной формы, преимущественно из диэлектрического материала, а отверстия для пропуска крепежных элементов 11 расположены в средней части по ширине сторон рамки 10 вдоль ее периметра.
В теле эластичной вставки 4 размещено несколько токоподводов 12 от источника постоянного тока (на чертежах не показано) с выведением концевой части каждого токоподвода 12 в зоне прорези 9 наружу с выходом на внешнюю поверхность эластичной вставки 4 и обеспечением электрического контакта с каждым образцом 5 в зоне прорези 9 и передачей ему катодного электрического потенциала.
Для нанесения покрытия на мелкие образцы с общей площадью поверхности покрытия от 0,5 до 10 мм2, а также для достижения равномерной плотности тока на поверхности образцов и улучшения качества покрытия устройство снабжено размещенным в крышке 6 ванны 1 с возможностью перемещения фальшкатодом 13.
Фальшкатод 13 является не обязательным, а вспомогательным элементом и размещен с противоположной объекту гальванизации - образцам стороны анода 7.
Фальшкатод 13 выполнен в виде пластин из металла, используемого для нанесения металлических покрытий в электронном и термоэлектрическом приборостроении. Фальшкатод 13 и анод 7 могут быть изготовлены из одного и того же металла или из разных металлов.
На крышке 6 ванны 1 расположены уголки 14 для крепления анода 7 и фальшкатода 13 с одним отверстием или прорезью под один крепежный элемент, например, болт с гайкой.
Устройство работает следующим образом.
В электролизную ванну 1 с электролитом и закрепленными в сквозных прорезях 9 эластичной вставки 4 образцами 5 опускают закрепленный в крышке 6 ванны анод 7 и подают электрический ток от источника постоянного тока (на чертежах не показано) к аноду 7 и образцам 5 с использованием токоподводов 12, размещенных в теле эластичной вставки 4 и контактирующих с образцами 5 в зоне прорезей 9 с передачей им катодного электрического потенциала до получения заданных параметров покрытия.
При нанесении металлического покрытия на отдельные стороны или грани образца одновременно могут производить холодную пайку контактов, для чего сначала на каждую сторону или грань, на которую производится пайка контактов, наносят подслой из одного металла, затем поверх этого слоя размещают контакты и производят нанесение слоя покрытия из другого металла, или на каждую сторону или грань, на которую производится пайка контактов, наносят подслой из одного металла, затем поверх этого слоя размещают контакты и производят нанесение слоя покрытия из того же металла, что и металл подслоя, или на каждой стороне или грани размещают контакты и производят нанесение слоя покрытия, причем в качестве металлов для покрытия и контактов используют металлы, применяемые в электронном и термоэлектрическом приборостроении.