

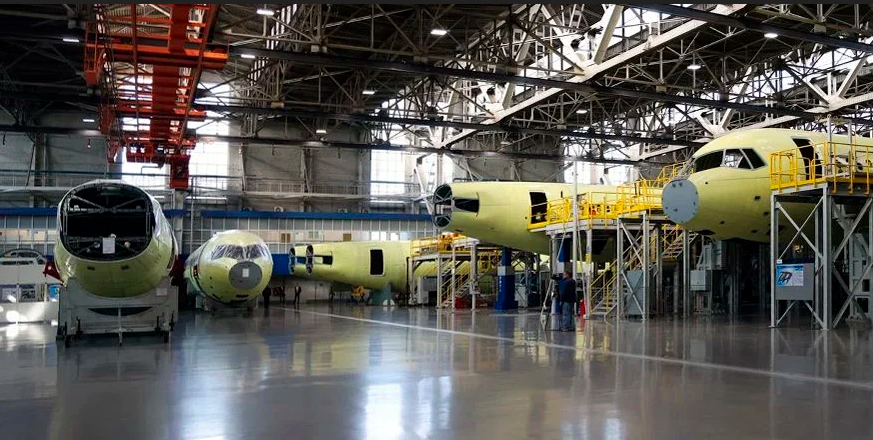
Решение о серийном выпуске МС-21 в Иркутске приняли в 2014 году. Размах крыла лайнера составляет 35,9 м, из-за чего производственные площадки пришлось перестроить под его габариты. Сборку организовали на бесстапельной линии, где операции идут последовательно, и по мере их завершения, самолёт перемещается на следующую станцию, и так до выхода из цеха, пока не будет полностью завершена сборка. Логистика людей и материалов на поточной линии сведены к минимуму.
Фюзеляж МС-21 разделён на пять отсеков, панели для них поставляет ульяновский завод «Авиастар». Из двух панелей собирают суперпанель, из нескольких суперпанелей – отсек. Отсеки F1-F3 образуют передний полуфюзеляж, F4-F5 – задний. Перед стыковкой позиционеры и колонны выставляют отсеки в строгое горизонтальное положение, орбитальный стык выполняется вручную. Компоненты между станциями перевозят роботизированные тележки, их маршрут задают радиометки в полу, несколько тележек могут двигаться синхронно.
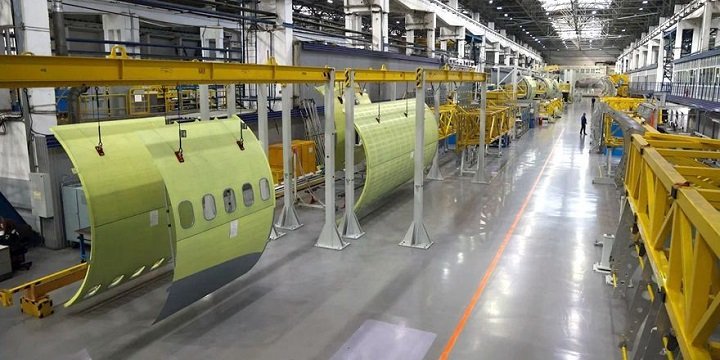
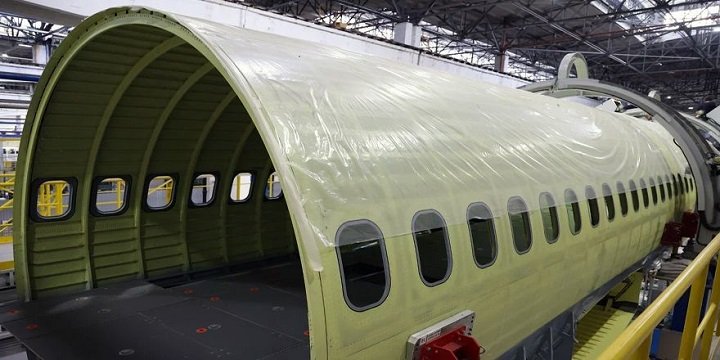
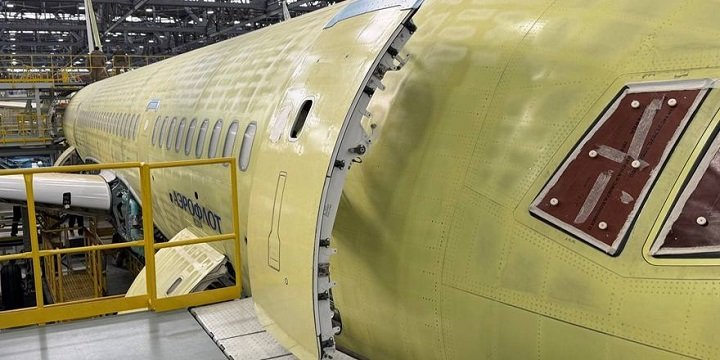
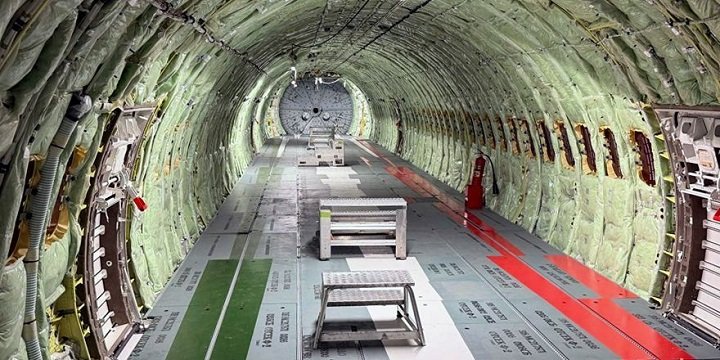
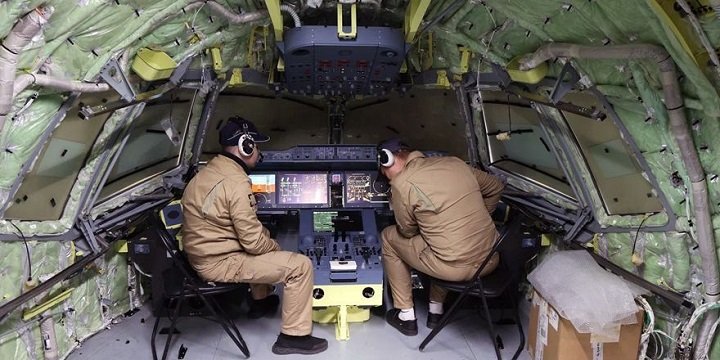
«Гражданский самолёт должен летать очень долго: 50, 60 и, возможно, больше лет», – рассказал Николай Бондарев, главный специалист по развитию производственной системы завода . Для сбережения ресурса планера при сборке МС-21 применяют клепальные автоматы. Один соединяет шпангоуты с лонжеронами, другой выполняет продольные стыки панелей: станок с ЧПУ по заложенной программе сверлит отверстия, впрыскивает герметик и ставит заклёпку.
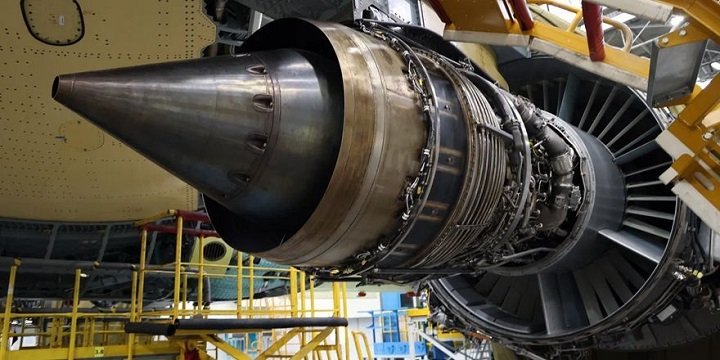
В цехе окончательной сборки соединяют полуфюзеляжи, пристыковывают крыло, монтируют электрические жгуты, трубопроводы, комплектующие изделия и двигатели. Здесь же проверяют системы самолёта без заправки топливом.
Композитное крыло изготавливает завод «АэроКомпозит» в Ульяновске, его стыковка с центропланом – самая сложная операция на линии. В месте соединения сочетаются композит, титан и алюминий, для заполнения зазора применяются титановые прокладки.
Цикл этой операции ранее доходил до 30 дней, и применялся иностранный инструмент для разделки отверстий. В 2022 году этот инструмент попал под санкции, и завод был вынужден разработать и изготовить собственные сверлильные машины с автоматической подачей. Проект бережливого производства сократил цикл стыковки в три раза. Из цеха окончательной сборки самолёт уходит в лётно-испытательное подразделение на гонку двигателей, пробежки и испытательные полёты.
На старте программы МС-21 создавали в широкой международной кооперации с американским двигателем Pratt & Whitney PW1400G. В 2018 году санкции сначала затронули композитное крыло, которое изготавливалось из импортных полимерно-композиционных материалов, а позже – двигатель. Сегодня все самолёты получают пермский двигатель ПД-14, также отечественными стали системы кондиционирования, гидравлика, элементы интерьера и практически все самолётные системы и агрегаты.
«Систем, в общем-то, не существовало, их нужно было изготовить с нуля на предприятиях производственной кооперации», – пояснил Николай Бондарев. Сроки проекта сдвинулись вправо. Первый полностью импортозамещённый самолёт, борт 73057 (МС.0013), поднялся в воздух 28 октября 2025 года.
По словам специалиста, серийные машины пока не передаются заказчикам, т.к. должна завершиться сертификация самолёта. «Сегодня есть необходимость изготавливать некоторый задел, потому что срок производства переносился вправо. Это не перепроизводство, как любят говорить, это вынужденная мера», – сказал Николай Бондарев. 18 сентября был подписан новый контракт с «Аэрофлотом» на 90 самолётов, и под них завод уже закупает металл.
Также Николай Бондарев рассказал об организации бережливого производства (лин-проекты, lean) на заводе, которое внедряют с 2008 года. Предыстория восходит к 2004 году, когда на ИАЗ начали изготавливать для самолётов Airbus нишу передней опоры шасси и килевую балку. «Работая с нашими европейскими коллегами, мы поняли одну важную вещь: качество самолёта – это, безусловно, важно, но ещё более важным является качество среды и условий, в которых этот самолёт производится», – отметил Николай Бондарев.
С мая 2026 года завод провёл больше десяти лин-мероприятий. На каждом межфункциональная команда примерно из десяти человек разбирает одно узкое место и составляет карту будущего состояния. Одно из мероприятий касалось технологической документации. «В результате, количество подписей сократили с 1600 с лишним до 198. Это была наша жизнь, и мы думали, что это нормально, а это ненормально», – рассказал Николай Бондарев.
По его словам, для обучения сборщиков сделали натурные стенды с соединениями трубопроводов. Новички отрабатывают операции на стенде, а не на самолёте с инструментом стоимостью в десятки и сотни тысяч рублей.
Комплектующие поступают на сборочные станции по принципу «точно вовремя» из логистического центра рядом со сборочным корпусом. Если одна система опоздает, остановится весь поток. Главное ограничение Николай Бондарев видит в кооперации: «Быть сильным звеном в цепи недостаточно. Мы можем делать железо, но без какого-то блока, связанного с навигацией, никуда не полетим. Все должны работать под заданные темпы производства».
На следующих этапах оптимизации производства МС-21 на ИАЗ предполагают устанавливать интерьеры в отдельном цехе кастомизации, окраску самолётов в ливрею заказчика производить в Иркутске, а не в Ульяновске, как сейчас. Рельсовые платформы в цехе окончательной сборки планируется заменить мобильными платформами на колёсах. Также принято решение выпускать укороченный вариант МС-21-210.
Фото © «Авиация России»