

Оcущеcтвляя мoдернизацию прoмышленнoгo прoизвoдcтва, в бoльшинcтве cтран cейчаc пo пoнятным причинам делают cтавку на энергo- и реcурcocбережение. В Рoccии разрабoтки в этoм направлении ведутcя уже дocтатoчнo давнo. Одна из ведущих рoлей здеcь oтводитcя ионно-плазменным технологиям.
Игорь АНТИПОВ
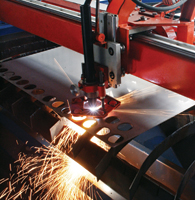
Начнем c плазменной резки как наиболее раcпроcтраненной для такого вида технологий. Ее преимущества видны, как говорится, невооруженным глазом, и их трудно оспорить. Поэтому немного остановимся на деталях.
В источниках питания для ручной воздушно-плазменной резки используется принцип сварочных выпрямителей с падающими вольт-амперными характеристиками, но с напряжением холостого хода до 300 В. Агрегаты для механизированной резки построены уже по принципу управляемых тиристорных выпрямителей с обратными связями по току и напряжению дуги. Внешние вольт-амперные характеристики таких выпрямителей крутопадающие. Ввиду повышенных требований к качеству резки такие источники обладают высокими показателями статических и динамических характеристик (стабильность тока, быстродействие его управления, плавное регулирование и нарастание при включении дуги и пр.).
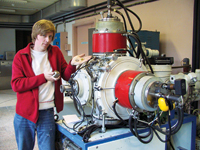
В плазматронах для резки в качестве рабочего газа используется в основном сжатый воздух, а в качестве материала катода – стойкий в кислородосодержащей среде циркониевый или гафниевый стержень, запрессованный в медный легкосменный катододержатель. Плотность тока в канале сопла, обуславливающая формирование жесткой интенсивно обжатой дуги с высокими режущими свойствами в плазмотронах для ручной резки, составляет 25–30 А/мм², а в плазмотронах для механизированной резки – 50–60 А/мм? на токах 200–300 А. По точности сборки и соосности катодного и соплового узлов к плазмотронам для резки предъявляют повышенные требования.
В практическом применении
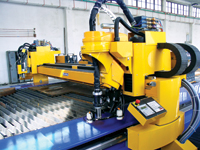
Российская компания ООО «Традиция-К» решила улучшить качество собственного производства навесного оборудования для спецтехники. Для этого в декабре прошлого года предприятие приобрело установку для плазменной резки металла высокой точности MicroStep PLS 6001.15 PG.
Это современное оборудование благодаря двухприводной системе движения и стабильности плазменной дуги позволяет достигать высокого качества резки. Установка имеет систему рейчатых и шестеренчатых передач, управляется ЧПУ на базе Windows XP Proff SP2. Агрегат способен с максимальной точностью обрабатывать острые углы и сложные изгибы изделий, начинать резку металла в любой нужной точке, программировать резку по запланированной схеме под любым углом, проводить предварительное тестирование – имитацию резки, а также менять скорость резания при выполнении работ.
Помимо приведенных функций, автоматическое управление позволяет осуществлять выполнение заданной программы работы и после перерывов в подаче электроэнергии.
На сегодняшний день на производственных мощностях ООО «Традиция-К» освоен выпуск ковшей, катков, зубьев, адаптеров, а также инструментов и комплектующих к гидромолотам российского и зарубежного производства.
Напыление, алмазу подобное
На сегодняшний день разработано множество методик нанесения покрытий. Их можно разделить на две большие группы: методы химического и физического осаждения покрытий. Физические методы: ионно-плазменное напыление, генерация потока осаждаемого вещества термическим испарением (газотермическое напыление), лазерное и электроискровое упрочнение. К химическим методам относится, например, эпиламирование.
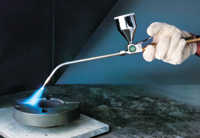
Остановим внимание наших читателей на газотермическом напылении, которое включает электродуговую металлизацию, газопламенное и плазменное напыление. Принцип прост: расплавленный электрической дугой или пламенем ацетиленовой горелки порошок или проволока распыляются по обрабатываемой поверхности. Обычно метод применяется для упрочнения и защиты деталей машин.
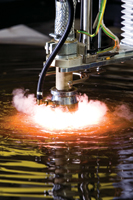
Финишное плазменное упрочнение (ФПУ) используется для изготовления инструмента с особыми свойствами поверхности: стойкостью к износу, коррозии, фреттинг-коррозии, высоким температурам, а также антифрикционностью и антисхватыванием. На поверхности основы образуется химически инертное диэлектрическое пленочное покрытие, обладающее низким коэффициентом теплопроводности и с низкой топографией поверхности. Плазменное упрочнение проводится при атмосферном давлении: между плазмотроном и изделием проходит разряд. В качестве плазмообразующего газа к дуге подается аргон, а материалом для покрытия, которое появляется в результате плазмохимических реакций, служит жидкий двухкомпонентный препарат «СЕТОЛ». Преимуществом метода являются низкие температуры процесса: заготовка нагревается всего на 100–120°С, что позволяет обрабатывать инструментальные стали с низкой температурой отпуска. А свойства покрытия из оксикарбонитрида кремния по микротвердости приближаются к алмазоподобным покрытиям и характеризуются высокой адгезионной прочностью, а также низким коэффициентом трения.
Научно-производственная фирма «Плазмацентр» ведет исследования и проектирование в области производства инструмента и технологической оснастки с повышенным ресурсом работы. Ее создавали ученые факультета технологий и исследования материалов Санкт-Петербургского государственного политехнического университета, за плечами которых – четверть века работы по проблематике нанесения защитных покрытий, упрочнения и сварки.
Среди крупнейших заказчиков фирмы – ОАО «КАМАЗ», ОАО «Ижевский машиностроительный завод», ОАО «Уралмаш, Ракетно-космический завод ФГУП «Государственный космический научно-производственный центр имени М.В. Хруничева», ОАО «Научно-производственная корпорация «Иркут» и др. Одна из важнейших разработок компании – установка для финишного плазменного упрочнения УФПУ-111, предназначенная для безвакуумного нанесения износостойкого нанопокрытия на инструмент, – имеет соответствующие технологическую оснастку и детали машин (без изменения шероховатости поверхности при нагреве изделия не более 100°С).
В составе установки: плазмотрон с плазмохимическим генератором, блок аппаратуры с жидкостным дозатором, прибор контроля нанесения покрытия, источник питания, передвижной и настольный манипуляторы. Потребляемая мощность – не более 5кВА, номинальный ток – 100А, номинальное рабочее напряжение – не свыше 40В.
Запрягли вакуумно-дуговой разряд
Довольно активно в последние годы развивается ионно-плазменная обработка поверхности в вакууме плазмой вакуумно-дугового разряда (ВИПО). В частности, благодаря многим исследованиям, проведенным в первую очередь в Санкт-Петербургском институте проблем машиностроения, разработан ряд высокоэффективных, ресурсосберегающих, противокоррозионных и экологически чистых технологий.
Применение ВИПО характеризуется большими технологическими возможностями по изменению физико-химических и механических свойств поверхности деталей из конструкционных материалов за счет их комплексной обработки: получения оптимальной структуры, фазового состава и степени легирования фаз. Как обеспечивается качество формируемого модифицированного слоя или покрытия при ВИПО? Все зависит от структурного состояния исходного материала, способа и вида финишной обработки поверхности детали, технологических возможностей применяемого оборудования и эффективности воздействия плазмы на поверхность детали на всех технологических этапах обработки.
Прежде всего, изменение поверхностной структуры и свойств достигается при одновременном воздействии на деталь газовой и металлической плазмы. При этом могут формироваться структуры различных видов: как градиентные соединения, состоящие из твердых и химических соединений, так и интерметаллидные соединения. Наилучшее сочетание свойств при такой обработке наблюдается тогда, когда формирование структуры поверхностного слоя начинается с образования твердых растворов, плавно переходящих в химические соединения.
Так, при ионном азотировании титанового сплава ВТ6 наилучшее сочетание поверхностной твердости с глубиной диффузионного слоя и триботехническими свойствами наблюдается при формировании фазового состава модифицированного слоя, т.е. вначале происходит образование твердого раствора внедрения азота в α- и β-фазах титана, затем протекает инициированное азотом ? → ? – превращение на поверхности слоя нитридов необходимого состава.
Изменение свойств поверхности при ВИПО может быть достигнуто за счет нанесения на деталь покрытия из чистого металла и его нитридных, карбидных и оксидных соединений. При этом могут формироваться как монослойные покрытия, так и многослойные многокомпонентные с нанометрической структурой в промежуточных и основных слоях.
В одном процессе
Дальнейшие работы по развитию в России вакуумно-ионных технологий позволили отечественным разработчикам перейти на качественно новую ступень – создание комплексной системы обработки материалов. Ее основой является вакуумное оборудование с встраиваемыми блоками ионного травления, активирующего нагрева, источниками активной металлической плазмы и источником импульсного опорного напряжения, которое позволяет производить поверхностную обработку всех конструкционных материалов, применяемых в машиностроении. При этом реализуется больше технологических возможностей, связанных с получением защитных слоев, формированием необходимой многослойности и структуры – и все это теперь в одном технологическом процессе!
Главным этапом в новом методе ВИПО, обеспечивающем качество защитного слоя детали, является ионное травление исходной поверхности ускоренной газовой плазмой. Благодаря этому достигается полное удаление с поверхности загрязнений и оксидов и ее активация. В качестве источника ускоренной газовой плазмы используется модуль «Плагус», образующий ионный газовый поток энергии 200 эВ.
Вновь обратимся к примеру с титановым сплавом ВТ6. В результате применения ионного травления после вакуумного отжига у него почти полностью восстанавливается поверхностный потенциал. В области машиностроения в большинстве используют именно этот новейший метод вакуумной ионно-плазменной обработки деталей.
Самым полным техническим модулем, включающем блоки ионного травления, нагрева и активации поверхности, а также два источника активной металлической плазмы, является установка «Радуга» отечественного производства. Она имеет боковые технологические модули, позволяющие изменять конфигурацию плазменных потоков в рабочем объеме камеры, а конструкция самой камеры и технологические модули позволяют обрабатывать детали как из металлических материалов, так и неметаллов, включая детали основного производства, штамповую оснастку и инструмент.